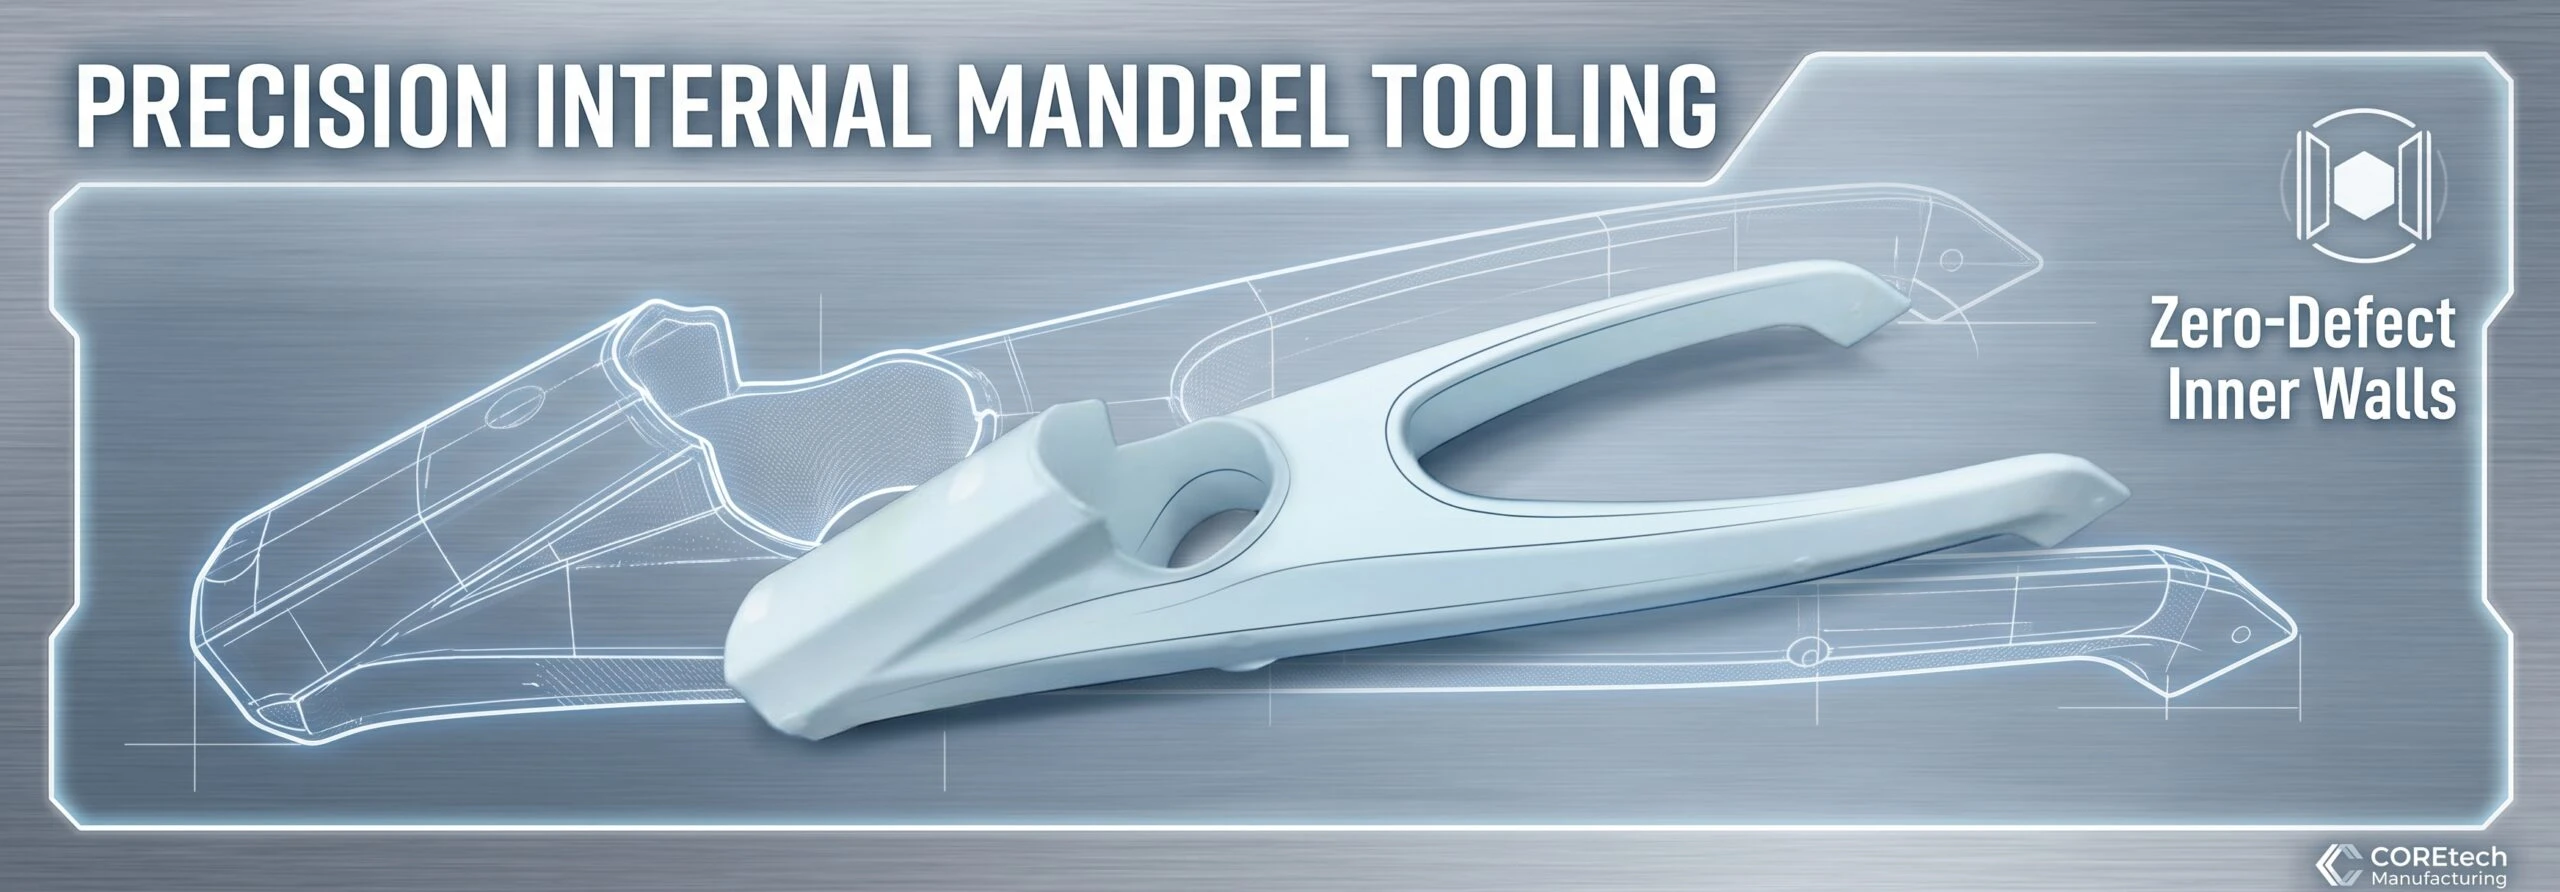
Kupując karbonową ramę rowerową , większość osób zwraca uwagę przede wszystkim na wagę, sztywność i cenę. Jednak wiele czynników wpływających na te parametry jest determinowanych przez samą ramę – układ włókien węglowych, konstrukcja trzpienia EPS, ciśnienie formowania i kontrola utwardzania. Dla marek rowerowych i odbiorców hurtowych technologia EPS to coś więcej niż tylko etykieta „produkcji z najwyższej półki”. Może ona mieć bezpośredni wpływ na spójność rozmieszczenia włókien, kontrolę powstawania zmarszczek i pustych przestrzeni oraz spójność między ramami w produkcji masowej. W tym poradniku przyjrzymy się, jak formowane są ramy karbonowe EPS z perspektywy fabrycznej i jak ten proces wypada w porównaniu z tradycyjnym formowaniem pęcherzy.
Na czym polega technologia EPS w produkcji ram rowerów karbonowych?
W produkcji ram karbonowych technologia EPS rozwiązuje jeden zasadniczy problem: jak podeprzeć warstwę karbonu od wewnątrz, aby zewnętrzne ciśnienie formy faktycznie spełniało swoją rolę. Dla producentów OEM i odbiorców hurtowych wiedza o różnicach między trzpieniami EPS, tradycyjnym formowaniem pęcherzowym i zagęszczaniem wewnętrznym to najszybszy sposób na ocenę kunsztu inżynierskiego fabryki – na długo przed zaufaniem reklamowemu logo „rama EPS”.
1. Co oznacza EPS?
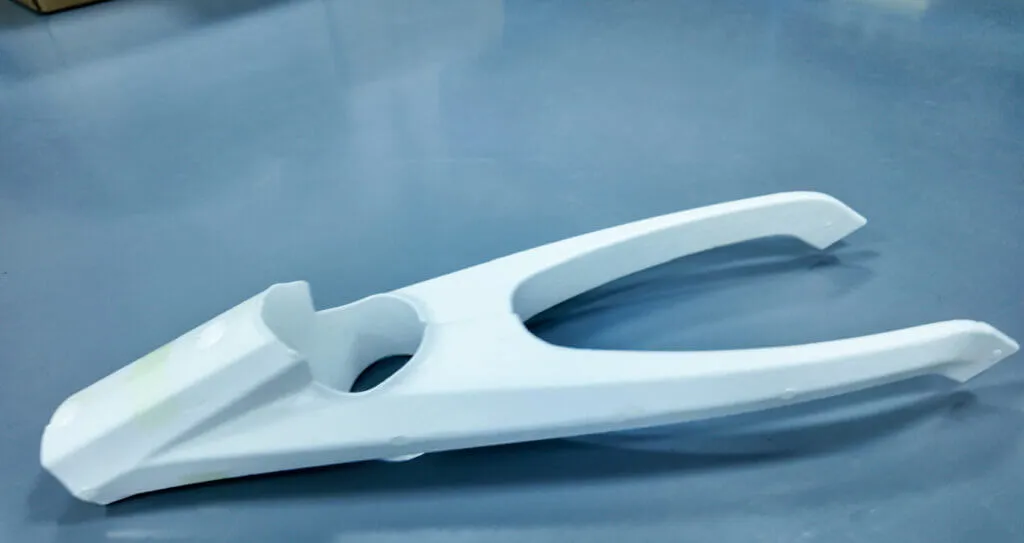
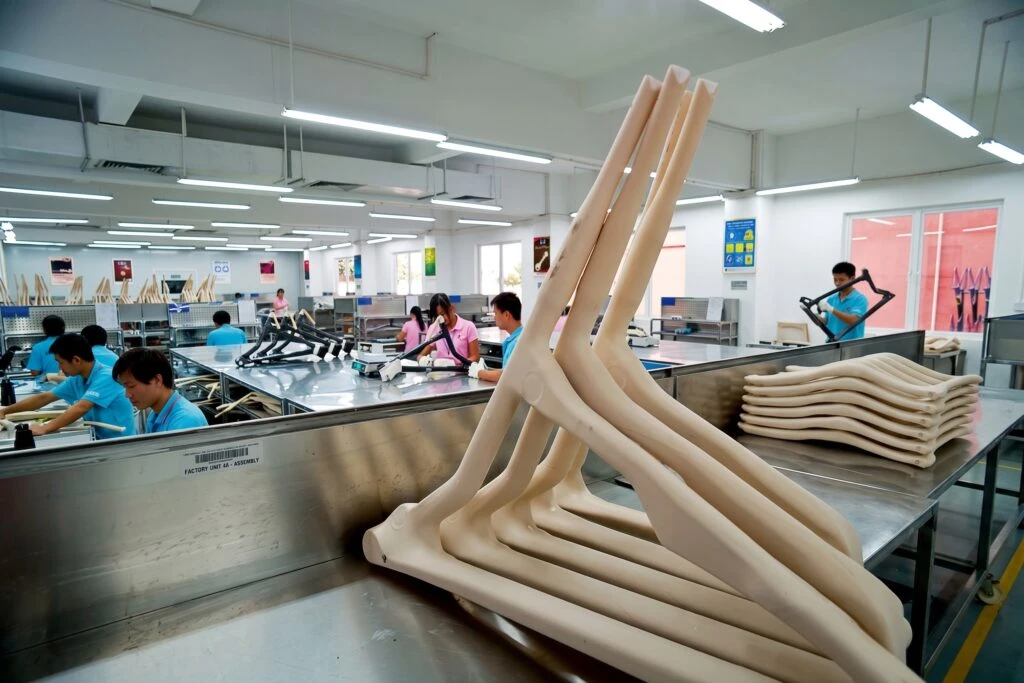
EPS to skrót od Spienionego Polistyrenu (EPS). Na hali produkcyjnej pełni on funkcję formowanego na zamówienie wewnętrznego trzpienia lub rdzenia formującego. Wstępnie ukształtowany zgodnie z wewnętrznym profilem ramy, podtrzymuje układ warstw w rozgrzanej formie. W miejscach połączeń rur o wysokim naprężeniu, w wąskich kanałach prowadzących oraz w strefach przejściowych grubości ścianek, konstrukcja trzpienia decyduje o ostatecznym zagęszczeniu lub jego braku.
2. Formowanie trzpieniowe EPS a tradycyjne formowanie pęcherzowe
Formowanie EPS wykorzystuje sztywny, wstępnie uformowany rdzeń piankowy do utrzymania orientacji włókien, podczas gdy tradycyjne formowanie pęcherza opiera się na pompowanym pęcherzu, który wypycha warstwy na zewnątrz. Oba te rozwiązania pozwalają na produkcję ram rowerowych z włókna węglowego klasy wyścigowej. Prawdziwym wyróżnikiem nie jest hasło reklamowe, ale sposób, w jaki fabryka dobiera precyzję układania warstw, ciśnienie zagęszczania, system żywic, tolerancje narzędzi i cykle utwardzania.
3. Dlaczego rdzeń wewnętrzny ma znaczenie w produkcji ram karbonowych
Nie widać wnętrza gotowej ramy, ale ta ukryta powierzchnia decyduje o jej wydajności. Stabilny rdzeń wewnętrzny zapobiega przesuwaniu się włókien, powstawaniu zmarszczek i pustych przestrzeni, jednocześnie zapewniając jednolitą grubość ścianek w główce ramy, suporcie i tylnych widełkach. Dla klientów B2B przekłada się to bezpośrednio na przewidywalną wagę ramy, absolutną sztywność i powtarzalność w kolejnych partiach.
Jak działa formowanie EPS w produkcji ram rowerowych z włókna węglowego
Formowanie EPS to nie tylko pakowanie włókna węglowego i jego wypalanie. Niezawodny proces produkcji ram z włókna węglowego EPS wymaga sztywnego przygotowania trzpienia, precyzyjnego ułożenia włókien, równomiernego ciśnienia prasowania i dokładnej kontroli po formowaniu. Dla klientów OEM i B2B te kontrole determinują ostateczną wagę ramy, sztywność, dokładność wymiarową i powtarzalność partii.
1. Projektowanie i przygotowanie trzpienia EPS
Trzpień EPS pełni funkcję solidnego, wewnętrznego szkieletu podczas laminowania i utwardzania. Jego gęstość i profil muszą spełniać rygorystyczne tolerancje względem geometrii ramy, szczególnie w miejscach narażonych na duże naprężenia. Dobrze obrobiony trzpień zapewnia równomierne podparcie wewnętrzne w całym cyklu formowania ramy karbonowej.
2. Układ włókien węglowych i pozycjonowanie warstw
Prepreg jest produkowany zgodnie z rygorystycznym harmonogramem układania warstw. Dopasowane gatunki włókna węglowego, orientacja włókien i liczba warstw wzmacniają newralgiczne strefy obciążenia, takie jak główka ramy, mufa suportu i siodełko. Precyzyjne ułożenie warstw ma kluczowe znaczenie dla uzyskania odpowiedniej sztywności i wytrzymałości bez zwiększania masy własnej.
3. Zamykanie formy, kontrola temperatury i ciśnienia
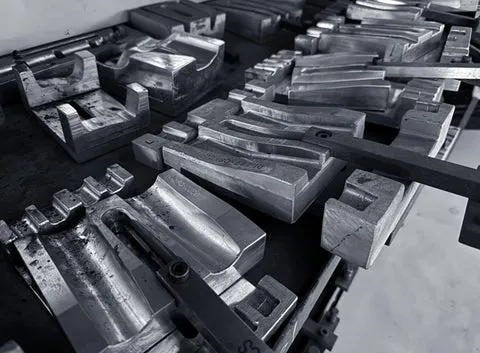
Owinięty trzpień trafia do stalowej formy muszlowej w celu utwardzania termicznego. Utrzymanie stałych prędkości narastania temperatury i stałego ciśnienia wewnętrznego zapobiega powstawaniu zmarszczek laminatu, kieszeni żywicznych, pustych przestrzeni i suchych miejsc w strukturze.
4. Utwardzanie, usuwanie trzpienia i wykańczanie
Podczas cyklu utwardzania matryca żywiczna konsoliduje laminat w jeden element konstrukcyjny. Po utwardzeniu trzpień EPS jest wyjmowany, a goła rama przechodzi przez proces gratowania, wiercenia, klejenia i wykańczania powierzchni w celu sprawdzenia dokładnych tolerancji połączeń.
5. Kontrola po formowaniu
Solidny protokół kontroli jakości wykracza poza kontrole estetyczne. Szczegółowe kontrole wagowe, weryfikacja wymiarów za pomocą współrzędnościowej maszyny pomiarowej (CMM) oraz metody nieniszczące (NDT) (takie jak skanowanie rentgenowskie) wykrywają wewnętrzne pustki i rozwarstwienia przed wysyłką. W ten sposób marki gwarantują niezawodność konstrukcji w produkcji masowej.
Co zmienia formowanie EPS wewnątrz ramy karbonowej?
Zapomnij o deklaracjach dotyczących wagi w specyfikacji. Formowanie EPS naprawdę udowadnia swoją wartość wewnątrz ramy, poza zasięgiem wzroku. Dla producentów rowerów, hurtowników i odbiorców OEM prawdziwą korzyścią jest równomierne zagęszczenie włókna węglowego, precyzyjne rozmieszczenie włókien, jednolita grubość ścianek i solidne obszary narażone na wysokie obciążenia. Ta wewnętrzna dyscyplina zapobiega awariom ram produkowanych masowo w przyszłości.
1. Bardziej równomierne zagęszczanie węgla
Trzpień EPS zapewnia laminatowi sztywne wewnętrzne podłoże podczas formowania, dociskając warstwy płasko do narzędzia pod równomiernym naciskiem. To ścisłe zagęszczenie eliminuje kieszenie bogate w żywicę i utrzymuje spójność między ramami w dużych seriach produkcyjnych.
2. Lepsza kontrola zmarszczek i mostkowania włókien
Ostre przejścia w okolicach główki ramy, łącznika suportu i tylnych widełek są znane z powstawania zmarszczek lub mostków z włókien. Solidny rdzeń EPS utrzymuje wąskie promienie skrętu podczas utwardzania, blokując nośne warstwy karbonu w ich właściwym ułożeniu.
3. Czystsze powierzchnie wewnętrzne
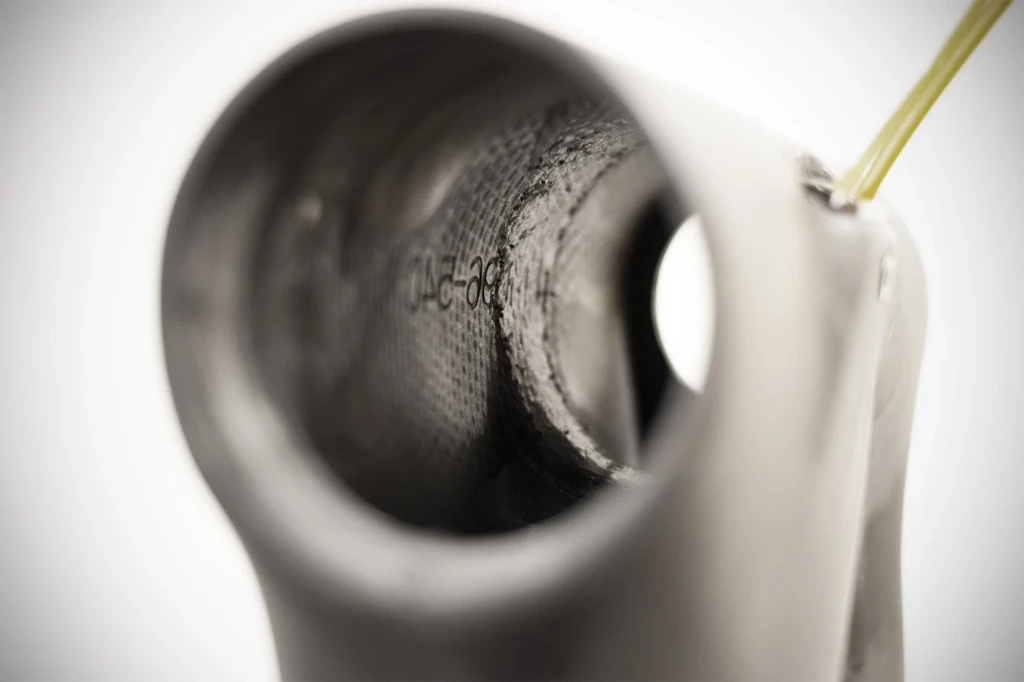
EPS pozostawia gładką, ciągłą powierzchnię wewnętrzną w połączeniach rurowych i ciasnych wnękach. Oprócz tego, że ułatwia inspekcję jakości endoskopem, czystsze ścianki wewnętrzne eliminują poszarpane grzbiety żywicy, które powodują wzrost naprężeń wewnętrznych.
4. Bardziej spójna grubość ścianek
Doskonała złota próbka nic nie znaczy, jeśli trzecia partia odbiega od specyfikacji. W połączeniu z kontrolowanymi harmonogramami układania, ciśnieniem w formie i cyklami utwardzania, formowanie EPS utrzymuje docelową grubość laminatu w całej partii, spełniając za każdym razem standardy inżynieryjne.
5. Lepsza kontrola w obszarach wysokiego stresu
Rura sterowa, suport, siodełko i widełki wytrzymują ogromne obciążenia dynamiczne. Zastosowanie w tych strefach narażonych na największe obciążenia specjalnych trzpieni EPS zapewnia optymalne zagęszczenie karbonu i orientację włókien, gwarantując oczekiwany przez rowerzystów stosunek sztywności do masy.
EPS a formowanie pęcherzowe: jaka jest prawdziwa różnica?
| Czynnik | Listwa EPS | Formowanie pęcherza |
|---|---|---|
| Wsparcie wewnętrzne | Trzpień sztywny | Nadmuchiwany pęcherz |
| Pozycjonowanie warstw | Wysoce kontrolowany | Zależy w dużej mierze od procesu |
| Powierzchnia wewnętrzna | Ogólnie gładsze | Zależy od pęcherza/układu |
| Złożone skrzyżowania | Silna kontrola procesu | Zależne od procesu |
| Koszt produkcji | Generalnie wyższy | Ogólnie bardziej ekonomiczne |
| Elastyczność procesu | Wysoki | Wysoki |
| Jakość końcowa | Zależy od całego procesu | Zależy od całego procesu |
Dla marek B2B i importerów, wybór między formowaniem EPS a formowaniem pęcherzowym nie jest sprawą oczywistą. Chociaż trzpień EPS zapewnia czystszy układ warstw karbonu, precyzyjne rozmieszczenie włókien, solidne zagęszczenie i lepsze podparcie wewnętrzne w skomplikowanych połączeniach, ogólna jakość ramy nadal zależy od surowców, harmonogramu formowania, formowania, utwardzania i fabrycznej kontroli jakości. Podsumowując: EPS to technologia produkcji, a nie gwarancja jakości ramy. Tak naprawdę liczy się to, czy dostawca jest w stanie odtworzyć tę precyzję w każdym cyklu produkcyjnym.
Czy EPS sprawia, że rama roweru karbonowego jest lżejsza i mocniejsza?
Formowanie EPS zapewnia solidne podparcie wewnętrzne i czystsze zagęszczanie, ale nie jest to natychmiastowe rozwiązanie problemu wagi ani wytrzymałości. Dla marek i odbiorców hurtowych jego prawdziwa wartość tkwi w wykonaniu fabrycznym: połączeniu solidnego oprzyrządowania trzpieniowego z przemyślanym harmonogramem układania warstw, aby osiągnąć dokładne cele w produkcji masowej.
1. EPS i waga ramy
Technologia trzpienia EPS usuwa zmarszczki i zapewnia jednolite ścianki wewnętrzne, eliminując martwe kieszenie żywiczne. Jednak rzeczywiste oszczędności w gramach wynikają z gatunku węgla, wyboru żywicy i tolerancji formy. W konstrukcjach OEM, osiągnięcie specyfikacji wagowych nie polega na ślepym ścinaniu warstw, ale na dostosowaniu bezpieczeństwa konstrukcyjnego bez zbędnego ciężaru.
2. EPS i stosunek sztywności do masy
Same gramy nie są gwarancją sukcesu ram wyścigowych, ale stosunek sztywności do masy. Technologia EPS blokuje rozmieszczenie włókien wzdłuż połączeń narażonych na duże obciążenia, takich jak suport, główka ramy i dolne rury tylnego trójkąta. Dzięki temu przeniesienie mocy jest precyzyjne i przewidywalne, bez konieczności dodawania dodatkowej ilości karbonu.
3. Zysk na akcję i spójność strukturalna
Prototypy są łatwe; spójność partii to punkt, w którym fabryki zawodzą. Kontrolowane formowanie EPS zapewnia powtarzalną grubość ścianek i brak pustych przestrzeni w setkach ram. Dla marek rowerów ta przewidywalność zapewnia płynną pracę linii montażowych, ogranicza liczbę roszczeń gwarancyjnych i eliminuje problemy z kontrolą jakości na wczesnym etapie.
4. Dlaczego projektowanie układów warstw nadal ma znaczenie
EPS to tylko rdzeń formy. Wybór włókien, kąty ułożenia warstw, lokalne wzmocnienia i cykle utwardzania decydują o tym, czy rama faktycznie spełnia swoje zadanie. Prawdziwi producenci karbonu traktują EPS jako jeden z etapów procesu inżynieryjnego, a nie marketingowy skrót od „lżejsze i mocniejsze”.
Gdzie technologia EPS jest wykorzystywana w nowoczesnych rowerach karbonowych?
Technologia EPS jest szeroko stosowana w platformach z włókna węglowego o wysokiej wydajności, ale jej zastosowanie różni się w zależności od typu ramy. Dla klientów B2B wartość nie polega jedynie na zaznaczeniu pola „trzpień EPS” w specyfikacji, ale na tym, jak to oprzyrządowanie kontroluje układ warstw, osiąga docelowy stosunek sztywności do masy, umożliwia frezowanie wewnętrzne i zapewnia rzeczywistą spójność produkcji z partii na partię.
1. Ramy rowerów szosowych
W platformach szosowych, formowanie rdzenia EPS zapewnia maksymalny stosunek sztywności do masy, gładkie jak szkło powierzchnie wewnętrzne oraz gładkie ułożenie warstw wokół główki ramy, suportu i siodełka. W przypadku konfiguracji wyścigowych, stałe ubicie gwarantuje, że rama nr 1 jeździ identycznie jak rama nr 500.
2. Ramy rowerów szutrowych
Ramy Gravel łączą w sobie amortyzację, wytrzymałość w trudnym terenie i duży prześwit na opony. Formowanie EPS stabilizuje grubość ścianek w skomplikowanych połączeniach, co jest kluczowe w nowoczesnych konstrukcjach z dużą ilością schowków w rurze dolnej, wewnętrznym prowadzeniem kabli i obniżonymi tylnymi widełkami.
3. Ramy MTB i XC
Hardtaile i rowery z pełnym zawieszeniem wytrzymują ekstremalne obciążenia ścinające w punktach obrotu, suporcie i tylnym trójkącie. Precyzyjne formowanie EPS zapewnia gęste, pozbawione pustych przestrzeni wypełnienie w tych strefach narażonych na największe obciążenia, zapewniając masę poniżej kilograma, odpowiednią do wyścigów XC, bez ryzyka uszkodzenia podczas zjazdów.
4. Ramy aerodynamiczne i triathlonowe
Platformy Aero i TT charakteryzują się głębokimi profilami, zintegrowanymi przednimi końcami i ciasnym prowadzeniem kabli, które zatrzymują powietrze podczas tradycyjnego formowania pęcherza. Solidne trzpienie EPS utrzymują równomierne ciśnienie w głównych profilach wewnętrznych, zapewniając stabilność konstrukcyjną profili chroniących przed wiatrem.
5. Niestandardowe ramy karbonowe OEM/ODM
W przypadku partnerstw OEM/ODM, oprzyrządowanie EPS jest niezbędne do realizacji niestandardowych geometrii, zastrzeżonych układów warstw oraz ekskluzywnych programów form otwartych lub prywatnych. Ostatecznie, precyzja oprzyrządowania i kontrola procesu w fabryce decydują o tym, czy EPS okaże się prawdziwą zaletą inżynierską, czy tylko marketingowym żargonem.
Technologia EPS i kontrola jakości ram karbonowych
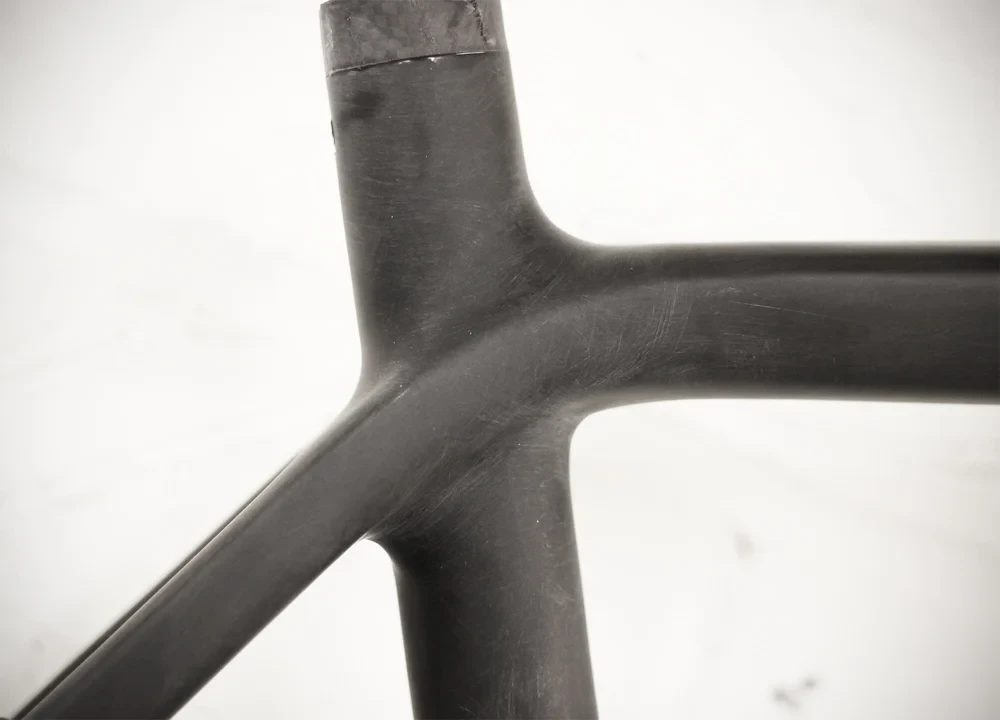
Formowanie EPS zawęża tolerancje, ale oprzyrządowanie nic nie znaczy bez zdyscyplinowanej kontroli jakości na hali produkcyjnej. W przypadku klientów B2B, rzetelna fabryka musi kontrolować odchylenia wymiarowe, wady podpowierzchniowe, parametry naprężeń i spójność partii w każdym cyklu produkcyjnym.
1. Kontrola wizualna i wymiarowa
Zaraz po wyjęciu z formy, każda rama karbonowa trafia na stanowisko kontrolne. Kontrola jakości sprawdza lakierowanie, ustawienie widełek, mocowania, mufę suportu i główkę ramy pod kątem zgodności z projektami CAD i ścisłymi tolerancjami GD&T.
2. Kontrola powierzchni wewnętrznej
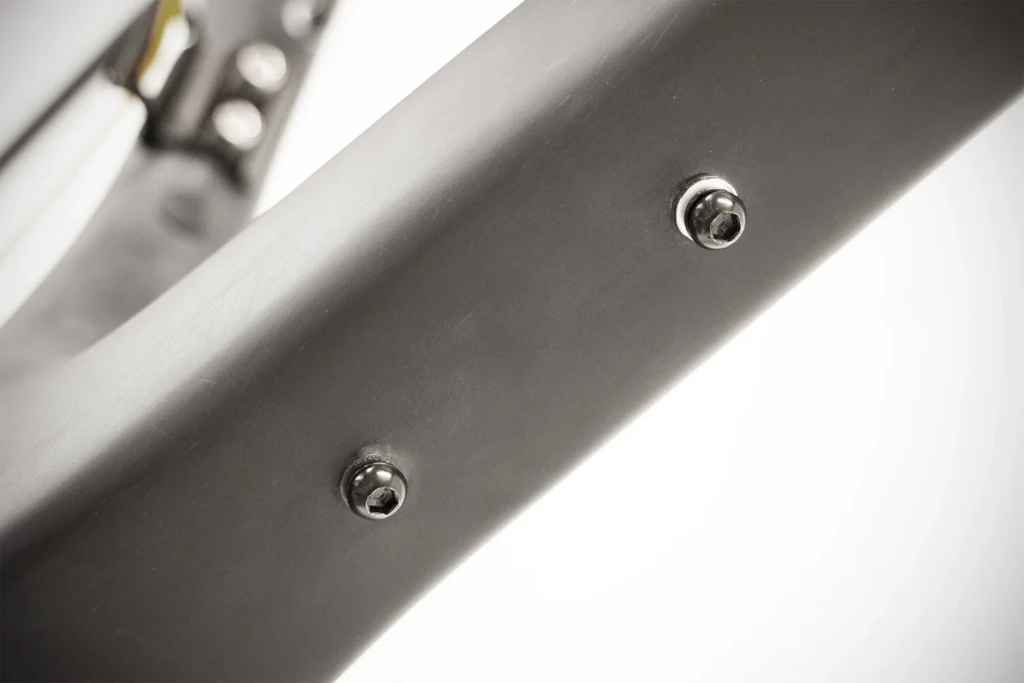
Gładkie ścianki wewnętrzne decydują o integralności ramy. Podczas konsolidacji EPS technicy sprawdzają podwozie pod kątem zagłębień żywicznych, mostków włókien, zmarszczek lub pustych przestrzeni, które osłabiają wytrzymałość połączeń lub powodują zaczepianie się kabli wewnętrznych. Czyste zagęszczenie wewnętrzne jest nie do zaakceptowania w przypadku produkcji OEM.
3. Badanie rentgenowskie i NDT
Kontrola powierzchni pozwala na wykrycie ukrytych wad. Przemysłowe badania rentgenowskie i ultradźwiękowe NDT wykrywają wewnętrzne rozwarstwienia, porowatość, kieszenie żywiczne i słabą konsolidację bez konieczności nacinania ramy, co zapewnia dystrybutorom potwierdzoną gwarancję strukturalną.
4. Badania konstrukcyjne i zmęczeniowe
Sztywność statyczna to tylko punkt odniesienia. Poważny producent weryfikuje skręcanie główki ramy, sztywność suportu, odporność na uderzenia i zmęczenie cykliczne zgodnie z normą ISO 4210 i wewnętrznymi protokołami testowania, zapewniając, że ramy przetrwają sezony intensywnego użytkowania.
5. Śledzenie produkcji
Identyfikowalność chroni Twoją markę w przypadku roszczeń gwarancyjnych. Każdy numer seryjny prowadzi do gniazda formy, partii prepregu, technologii laminowania, dziennika utwardzania i zatwierdzenia kontroli jakości. W przypadku wystąpienia problemów, demontaż w celu ustalenia ich pierwotnej przyczyny przebiega szybko, chroniąc przyszłe partie produkcyjne.
O co klienci B2B powinni pytać na temat ram EPS Carbon?
Nie daj się zwieść zapewnieniom fabryki o „formowaniu z EPS”. Aby zapewnić powtarzalność produkcji, przeanalizuj szczegółowo układ warstw karbonowych, konstrukcję trzpienia, proces formowania, kontrolę wewnętrzną i testy strukturalne.
1. Czy EPS jest stosowany w całej ramie czy tylko w określonych sekcjach?
Zastosowania EPS są bardzo zróżnicowane w branży. Poproś dostawcę o wyjaśnienie, czy jego trzpienie EPS pokrywają całe podwozie, czy też krytyczne strefy naprężeń, takie jak główka ramy, suport i dolne rury tylnego trójkąta, wymagają zastosowania metod obniżających koszty.
2. Jakiego rodzaju włókna węglowe i harmonogram układania warstw są stosowane?
Nie zwracaj uwagi na ogólnikowe oznaczenia marketingowe „T700/T800”. Skup się na rzeczywistym układzie warstw, orientacji włókien, gatunku węgla i systemie żywicy. Odpowiednio dobrany układ warstw zapewnia optymalny stosunek sztywności do masy, podczas gdy marketingowe slogany nie.
3. Jak zaprojektowano i usunięto trzpień EPS?
Rdzeń decyduje o wewnętrznej integralności ramy. Zapytaj, jak kontrolują tolerancje narzędzi trzpieniowych, wyrównują części w formie i jak radzą sobie z procesem wyjmowania z formy. Sprawdzony proces produkcji EPS nie pozostawia żadnych pozostałości, eliminuje zmarszczki i zapobiega przemieszczaniu się włókien.
4. W jaki sposób sprawdza się wady wewnętrzne?
Czyste wykończenie często ukrywa brzydkie wady wewnętrzne. Sprawdź, czy kontrola jakości produkcji seryjnej obejmuje metody nieniszczące (NDT), takie jak inspekcja rentgenowska lub badania ultradźwiękowe, aby wykryć puste przestrzenie, rozwarstwienia i wady laminatu przed wysyłką ram.
5. Jakie testy strukturalne są wykonywane?
Wymagaj precyzyjnych danych testowych. Profesjonalni producenci przeprowadzają rygorystyczną walidację prototypów i kontrolę jakości partii, obejmującą obciążenia statyczne, testy zmęczeniowe i udarnościowe – z pełną identyfikowalnością od surowego prepregu do zapakowanego kartonu.
6. Czy dostawca może pomóc w opracowaniu niestandardowych ram EPS?
W przypadku projektów OEM/ODM należy zweryfikować wytrzymałość stanowiska inżynierskiego. Potrzebują oni własnych narzędzi do obróbki niestandardowej geometrii, projektowania układów warstwowych z włókna węglowego, obróbki form ramowych oraz opatentowanych narzędzi EPS, aby płynnie skalować prototypy do produkcji masowej.
7. Lista kontrolna dostawców ram z włókna węglowego EPS
Podczas weryfikacji chińskich dostawców ram należy zwrócić uwagę na: możliwości formowania EPS, kontrolę grubości warstwy karbonu, dokładność narzędzi, kontrolę NDT, badania strukturalne, spójność produkcji i praktyczne wsparcie inżynieryjne OEM/ODM.
Dlaczego EPS ma znaczenie w projektach ram rowerowych z włókna węglowego OEM i ODM
Dla marek i importerów rowerów wybór ram z włókna węglowego EPS to coś więcej niż tylko metoda formowania – to partner, który naprawdę integruje układanie warstw włókna węglowego, geometrię ramy, narzędzia do formowania i kontrolę produkcji. Każdy może zbudować porządny prototyp; powtarzalna spójność między ramami w produkcji seryjnej to właśnie to, co tak naprawdę chroni Twoją markę.
1. Niestandardowy układ włókien węglowych i docelowe obciążenia
Każda dyscyplina wymaga indywidualnego stosunku sztywności do masy, odporności na uderzenia i wrażeń z jazdy. Zamiast powielać standardowe szablony, opracowujemy konkretne schematy ułożenia włókien węglowych, orientacje włókien i schematy laminatów dopasowane bezpośrednio do docelowej masy i charakterystyki jazdy.
2. Niestandardowa geometria ramy i rozwój formy
Projekty marek własnych wymagają czegoś więcej niż tylko świeżego lakieru – osiągi tkwią w geometrii. Dobór kąta główki ramy, kąta siedziska, zasięgu, wysokości zawieszenia i pozycji suportu wymaga zaawansowanych możliwości wewnętrznych w zakresie opracowywania niestandardowych form, oprzyrządowania ram i walidacji prototypów.
3. Kontrola od prototypu do produkcji masowej
Stworzenie prototypu jest łatwe; skalowanie go to problem, z którym większość osób ponosi porażkę. Wprowadzenie ramy OEM do masowej produkcji wymaga ścisłej kontroli nad obróbką wstępną, pozycjonowaniem laminatu, parametrami formowania, cyklami utwardzania i punktami kontroli jakości, aby serie produkcyjne zawsze odpowiadały wzorcom inżynierskim.
4. Spójna jakość wszystkich partii produkcyjnych
Nic nie niszczy marż szybciej niż wahania partii w przypadku zamówień uzupełniających po miesiącach. Ścisła kontrola procesu, identyfikowalność materiałów, kontrola jakości i dokumentacja produkcyjna gwarantują, że waga, wymiary, wykończenie powierzchni i parametry konstrukcyjne pozostają identyczne w kolejnych seriach.
Często zadawane pytania dotyczące ram rowerowych EPS Carbon
1. Co oznacza EPS w kontekście produkcji ram rowerów karbonowych?
EPS to skrót od Spienionego Polistyrenu . W produkcji ram rowerowych z włókna węglowego jest powszechnie stosowany jako wewnętrzny trzpień formujący lub element wewnętrznego systemu formowania, który podtrzymuje układ warstw karbonu podczas produkcji ramy.
2. Czym jest trzpień EPS?
Trzpień EPS to ukształtowany rdzeń wewnętrzny służący do podtrzymywania i pozycjonowania warstw włókna węglowego podczas formowania. Po utwardzeniu trzpień jest usuwany, pozostawiając zamierzoną pustą strukturę węglową.
3. Czy EPS jest lepszy od formowania pęcherzowego w przypadku ram karbonowych?
Nie automatycznie. Formowanie EPS i formowanie pęcherza to różne metody produkcji, a obie pozwalają na produkcję wysokiej jakości ram karbonowych, pod warunkiem ich prawidłowej konstrukcji i kontroli. Niektóre zaawansowane procesy produkcyjne łączą nawet trzpień EPS z pęcherzem.
4. Czy EPS sprawia, że rama roweru karbonowego jest lżejsza?
Sam EPS nie powoduje automatycznie zmniejszenia masy ramy. Może on pomóc producentom precyzyjniej kontrolować proces laminatu i formowania, ale ostateczna waga ramy zależy od rodzaju włókna węglowego, układu warstw, geometrii, grubości ścianek, narzędzi i procesu utwardzania.
5. Czy EPS poprawia wytrzymałość ramy karbonowej?
EPS pozwala na lepszą kontrolę zagęszczenia włókna węglowego i ułożenia warstw, co może przyczynić się do uzyskania spójnych parametrów konstrukcyjnych. Jednak wytrzymałość ramy jest ostatecznie determinowana przez cały proces projektowania i produkcji.
6. Jaka jest różnica między EPS a formowaniem pęcherzowym?
Pęcherz wykorzystuje ciśnienie wewnętrzne z nadmuchiwanej membrany do zagęszczania laminatu węglowego w formie. Proces EPS wykorzystuje ukształtowany rdzeń wewnętrzny, czasami w połączeniu z pęcherzem, aby zapewnić wewnętrzne wsparcie podczas formowania.
7. Czy ramy z włókna węglowego EPS nadają się do produkcji OEM?
Tak. Systemy formowania wewnętrznego oparte na EPS mogą być odpowiednie dla produkcji OEM i ODM, szczególnie gdy projekt wymaga złożonej geometrii, niestandardowego układu warstw i powtarzalnych wymagań produkcyjnych. Kluczem jest ogólna inżynieria i możliwości produkcyjne dostawcy.
8. Jak mogę sprawdzić, czy dostawca rzeczywiście używa listew EPS?
Poproś dostawcę o wyjaśnienie rzeczywistego procesu produkcji, w tym rdzenia wewnętrznego, procedury układania warstw, konfiguracji formy, cyklu utwardzania, punktów kontrolnych i oprzyrządowania. W przypadku poważnego projektu OEM, zamiast polegać wyłącznie na zapewnieniu marketingowym, rozsądne jest poproszenie o dokumentację procesu, zdjęcia produkcyjne lub weryfikację fabryczną.
Podsumowanie: EPS jest częścią większego systemu produkcyjnego
Technologia EPS jest ważnym narzędziem w produkcji nowoczesnych ram rowerów karbonowych , ale nie należy jej nigdy uważać za magiczny sposób na uzyskanie lżejszej i wytrzymalszej ramy.
Produkt końcowy jest efektem pracy całego systemu: doboru materiału węglowego, konstrukcji ramy, projektu układu warstw, wstępnej obróbki, narzędzi formujących, wsparcia wewnętrznego, zagęszczania, utwardzania, wykańczania, kontroli i testowania strukturalnego.
Dla klienta B2B lepsze pytanie nie brzmi po prostu:
„Czy w tej fabryce stosuje się EPS?”
To jest:
„Czy ta fabryka będzie w stanie konsekwentnie przekształcić projekt ramy z włókna węglowego w niezawodny produkt produkcyjny?”
To właśnie tutaj ujawnia się prawdziwa wartość doświadczonego dostawcy ram karbonowych.
W HaideliBikes wspieramy projekty ram rowerowych z włókna węglowego OEM i ODM, od inżynierii i oprzyrządowania, przez rozwój prototypów, produkcję, po kontrolę jakości. Niezależnie od tego, czy opracowujesz platformę szosową, szutrową, MTB, XC, TT czy aerodynamiczną, właściwy proces produkcyjny powinien być ukierunkowany na ramę, a nie odwrotnie.
Szukasz dostawcy ram karbonowych OEM/ODM z zaawansowanym formowaniem i wsparciem inżynieryjnym? Skontaktuj się z HaideliBikes, aby omówić swój kolejny projekt ramy rowerowej z karbonu.